 پایگاه خبری ایده روز آنلاین

شاید این مطالب برایتان مفید باشد


بلوک هبلکس (AAC) سبکی گچ و مقاومت سنگ را در قالب ساختاری یکپارچه درمیآمیزد تا رفتار بهینهای در برابر زلزله و نوسان دما ارائه دهد. در ادامه، مراحل تولید، مزایا و معایب هبلکس را مرور میکنیم.
مراحل تولید بلوک هبلکس
فرآیند تولید بتن سبک اتوکلاوشده (AAC) یک عملیات کاملاً دقیق است که از ترکیب مواد خام تا سنتز نهایی در اتوکلاو را شامل میشود. دقت در این مراحل مزایا و معایب هبلکس را رقم خواهد زد.
مراحل تولید هبلکس در جدول زیر نشان داده شده است. در ادامه، هر مرحله را با جزئیات شرح خواهیم داد:
|
مرحله |
هدف اصلی |
|
آمادهسازی مواد |
ایجاد اسلاری سیلیس و مخلوط با سایر مواد اولیه |
|
هوادهی (تخلخلزایی) |
ایجاد ساختار سبک اسفنجی با گاز هیدروژن |
|
پیشپخت |
تثبیت اولیه خمیر برای برش |
|
برش |
شکلدهی دقیق ابعادی بلوکها |
|
اتوکلاو |
پخت نهایی و دستیابی به مقاومت با کریستالیزاسیون |
|
کنترل کیفیت |
تضمین مطابقت با استانداردها |
|
بستهبندی |
آمادهسازی برای حمل ایمن |
۱- آمادهسازی مواد اولیه
فرآیند با آسیاب مرطوب سیلیس (با خلوص بالای ۶۵٪) در دستگاه بالمیل آغاز میشود تا یک اسلاری یکنواخت ایجاد گردد. سپس آهک زنده، سیمان پرتلند و گچ با دقت بالا توزین و ترکیب میشوند؛ در این مرحله، حضور گچ نقش کلیدی در کنترل سرعت گیرش ملات و جلوگیری از افت زودهنگام بتن دارد.
از آنجایی که واکنش آهک گرمازا است، کنترل دقیق دما و غلظت اسلاری توسط اپراتور الزامی است تا از تبخیر سریع آب و ایجاد ترکهای ریز در ساختار جلوگیری شود.
نوسانات قیمت هبلکس در بازار، اغلب بازتابدهنده همین تفاوت در عیار مواد اولیه و تکنولوژی تولید است.
۲- تزریق آلومینیوم و هوادهی
در میکسر پرسرعت، پس از ترکیب مواد وزنشده، پودر آلومینیوم میکرونیزه در ثانیههای پایانی اضافه میشود. واکنش گرمازای آلومینیوم با محیط قلیایی بتن، منجر به آزادسازی پیوسته گاز هیدروژن میشود. این گاز در ساختار ژلهای ملات حبس شده و حجم بتن را تا سه برابر افزایش میدهد (مشابه خمیر نان).
پس از شکلگیری میلیونها حفرۀ هوای بسته، هیدروژن خارج و هوا جایگزین آن میشود. این تخلخل منحصر به فرد، هبلکس را به عایق حرارتی و صوتی برجسته تبدیل میکند.
۳- پیشپخت و عملآوری
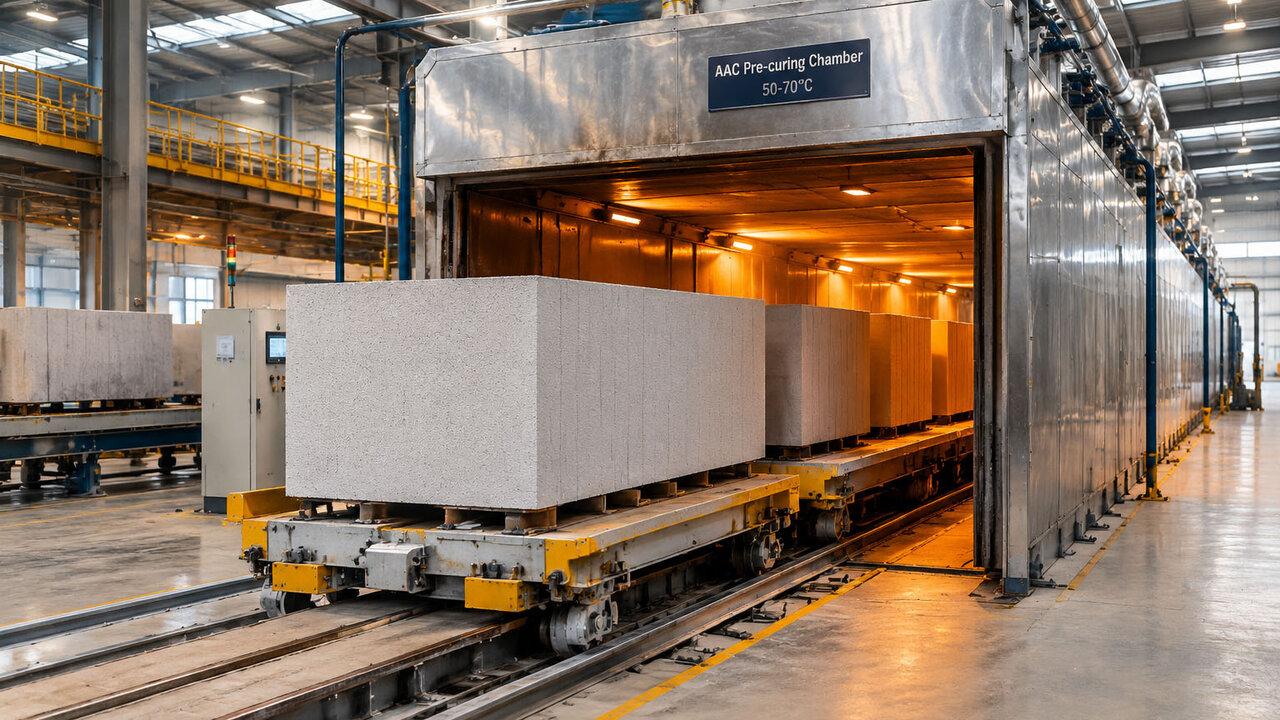
ملات هوادهیشده به قالبهای فلزی منتقل و برای ۲ تا ۴ ساعت در اتاق پیشپخت (با دمای ۵۰ تا ۷۰ درجه سانتیگراد) قرار میگیرد تا فرآیند هیدراتاسیون به گیرش اولیه برسد. این مرحله بسیار حیاتی است؛ تکنسین خط با استفاده از نفوذسنج، سختی بافت را پایش میکند تا بتن در وضعیت بهینهای باشد.
سختی نامناسب میتواند منجر به له شدن تحت فشار سیمهای برش (در صورت نرم بودن) یا ایجاد ترک و لبپر شدن (در صورت سفتی بیش از حد) شود.
۴- برش هندسی ابعادی
پس از باز شدن قالبها، کیک بتنی روی تخت برش مستقر شده و سیمهای فولادی پیانویی با لرزش و نوسان رفتوبرگشتی سریع، بتن را در دو جهت افقی و عمودی با خطای زیر ۱ میلیمتر برش میزنند. این فناوری امکان تولید انواع بلوک هبلکس شامل مدلهای ساده، فاقوزبانهدار (کام و زبانه) و دستهدار را در ضخامتهای ۸ تا ۲۵ سانتیمتر فراهم میکند. گونیا بودن دقیق اضلاع و حذف هرگونه ناشاقولی، مصرف ملات و گچوخاک را در نازککاری دیوارها تا ۶۰ درصد کاهش میدهد.
۵- عملآوری در اتوکلاو
کیکهای برشخورده وارد اتوکلاوهای صنعتی شده و تحت بخار اشباع با فشار ۱۲ بار و دمای ۱۹۰ درجه قرار میگیرند. در این شرایط، با واکنش شیمیایی سیلیس و آهک، کریستالهای توبورموریت تشکیل میشوند.
این ساختار کریستالی، ضمن حذف کامل ریسک انقباض و ترکخوردگی، بلوکها را پس از یک سیکل ۱۲ ساعته به ۱۰۰ درصد مقاومت نهایی میرساند؛ محصولی آمادهبهمصرف که برخلاف بتنهای معمولی، در کارگاه به هیچگونه عملآوری یا آبدهی نیاز ندارد.
۶- کنترل کیفیت
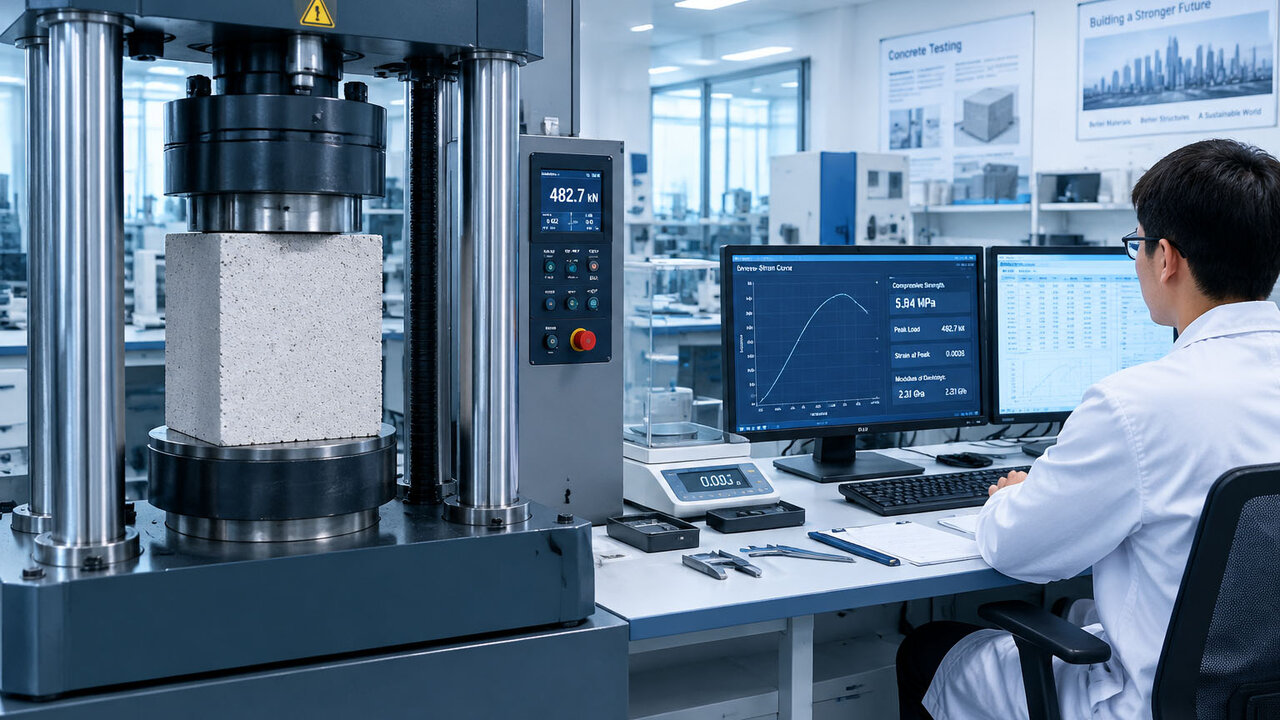
پس از خروج از اتوکلاو، نمونههای تصادفی انواع بلوک هبلکس از هر بچ تولیدی برای تأیید نهایی به آزمایشگاه منتقل میشوند. در این مرحله، آزمونهای سختگیرانهای نظیر سنجش مقاومت فشاری (تست جک هیدرولیک)، اندازهگیری دانسیته و تست انتقال حرارت انجام میشود.
این پروتکلهای دقیق تضمین میکنند که محصول نهایی، علاوه بر انطباق با استانداردهای ملی، تمامی معیارهای فنی مورد نظر مهندسان ناظر را نیز پوشش دهد. جزئیات فنی و معیارهای عملکردی بلوکهای هبلکس را میتوانید در جدول زیر مشاهده کنید:
|
شاخص فنی |
مقدار استاندارد (AAC) |
عملکرد مهندسی در سازه |
|
چگالی خشک |
۴۵۰ تا ۶۵۰ کیلوگرم بر متر مکعب |
کاهش وزن مرده طبقات تا ۳۰٪ |
|
مقاومت فشاری |
۳ تا ۵ مگاپاسکال |
مناسب برای تیغههای غیرباربر و پیرامونی |
|
ضریب هدایت حرارتی |
۰.۱۲ تا ۰.۱۶ وات بر متر کلوین |
کاهش چشمگیر بار مصرفی سیستمهای سرمایش/گرمایش |
|
رفتار در برابر حریق |
کلاس A۱ (مقاومت تا ۴ ساعت) |
حفظ یکپارچگی دیوار در دمای بالای ۱۰۰۰ درجه |
۷- بستهبندی و پالتبندی
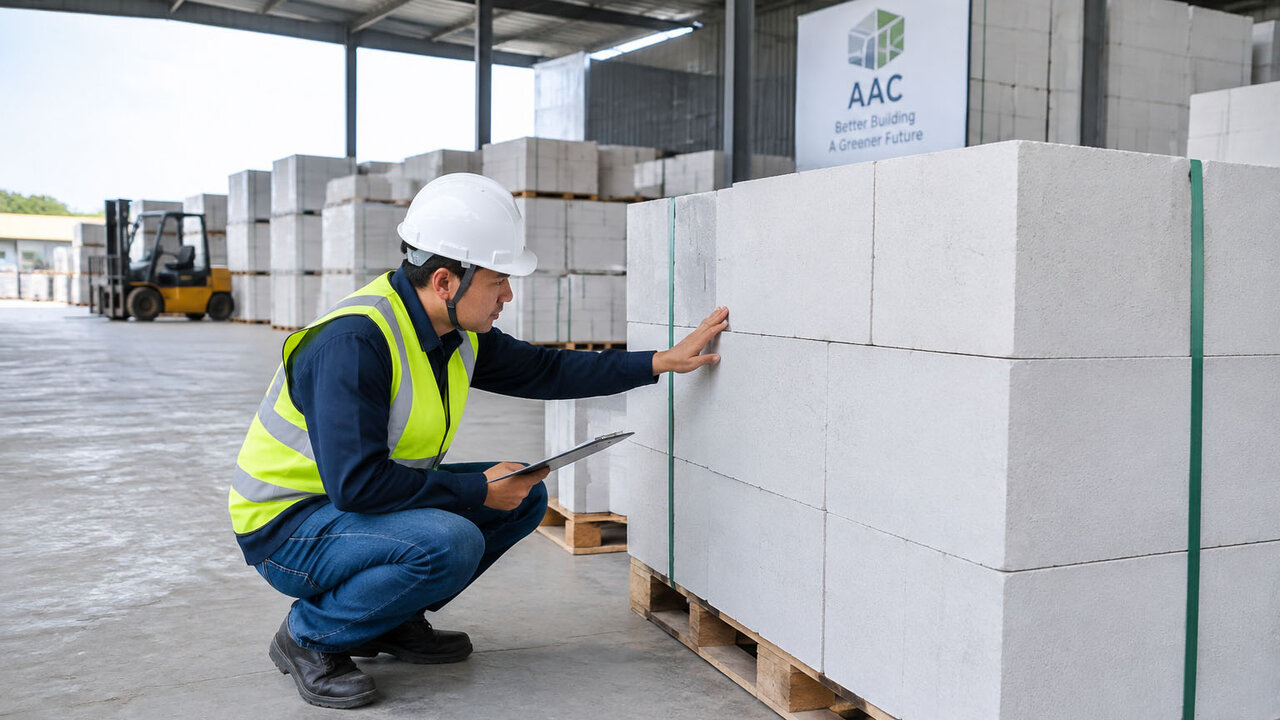
پس از تأیید کنترل کیفیت، بلوکها با بستهبندی استاندارد شرینکرپ بر روی پالتهای چوبی قرار میگیرند و برچسبهای کنترل کیفیت و تاریخ تولید روی پالتها نصب میگردد. پالتها برای حمل ایمن و جلوگیری از ترک خوردگی لبهها به کارگاه ارسال میشوند و در حین بارگیری، رعایت اصول ایمنی و مدیریت حملونقل رعایت میشود.
۳۳۳
Source link

